
Transparență: Acest articol conține linkuri afiliate către VEVOR. Dacă achiziționezi prin ele, primim un mic comision, fără niciun cost suplimentar pentru tine. Recomandările și atenționările noastre rămân independente. Detalii despre politica noastră de afiliere.
Un set de carote anulare arată, pe listing, ca o decizie simplă: alegi câte bucăți vrei și cât ești dispus să plătești. În realitate, decizia se ia pe patru informații, dintre care trei nu apar deloc în denumirea produsului — iar a patra, numărul de piese, nu înseamnă ce pare.
Dacă vrei întâi partea de teorie — ce e o carotă anulară și de ce taie altfel decât un burghiu — le-am scris separat: ce sunt carotele anulare și cum funcționează și de ce carotele anulare găuresc mai repede decât burghiele spirale. Articolul de față pleacă de la premisa că te-ai hotărât deja și ești cu mâna pe buton.
Pe scurt
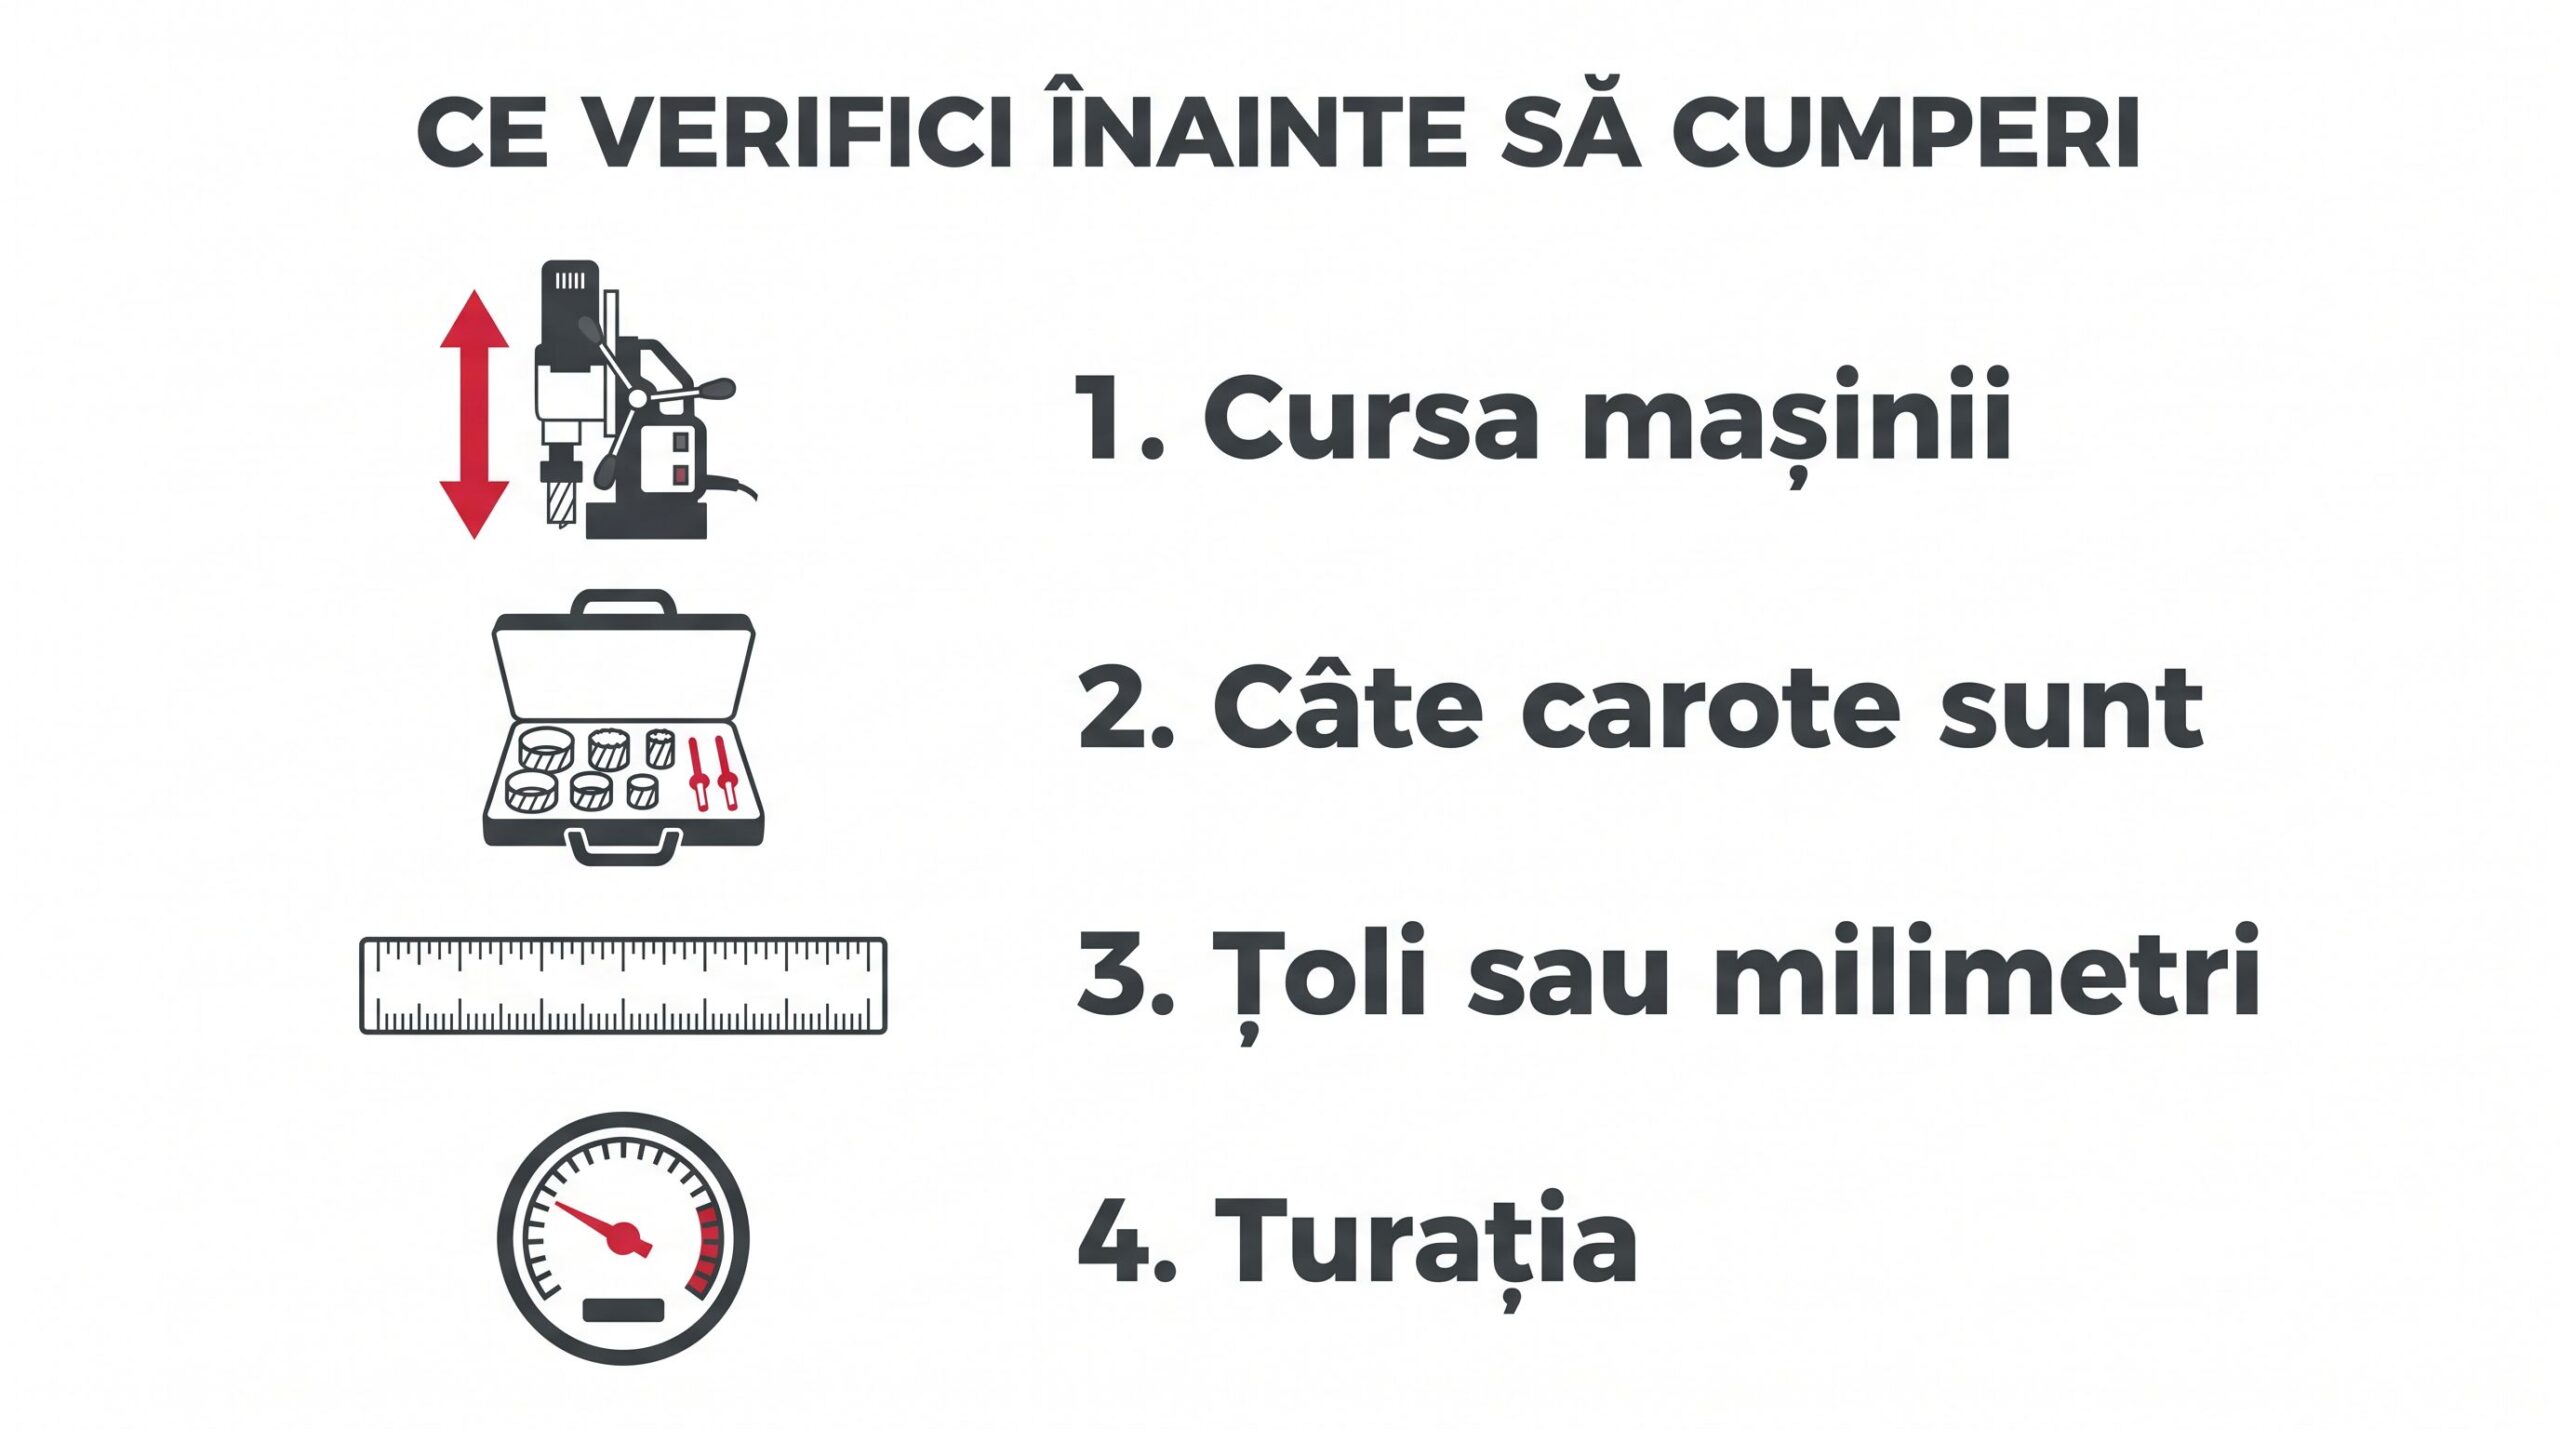
Patru verificări, în ordinea în care merită făcute:
- Cursa mașinii tale decide dacă poți folosi carote de 25 sau de 50 mm adâncime.
- Numărul din denumire nu e numărul de carote — doi piloți intră la numărătoare.
- Diametrele sunt în țoli, iar găurile din desenele tale sunt, aproape sigur, în milimetri.
- Turația mașinii limitează diametrul pe care îl poți folosi în parametrii recomandați.
Verificarea 1: cursa mașinii decide adâncimea, nu invers
Carotele anulare se fac în mai multe adâncimi de tăiere, dar oferta uzuală se concentrează pe două: 25,4 mm (1″) și 50,8 mm (2″). Din cele treisprezece seturi VEVOR din categorie, douăsprezece sunt exact în una dintre aceste două adâncimi, iar al treisprezecelea e dat la 25 mm. Adâncimea e grosimea maximă de material pe care o străpunge carota dintr-o singură trecere.
Partea pe care o ratează mulți: mașina are și ea o limită de cursă, iar ea nu se poate depăși. Tabelul Hougen pentru mașinile portabile cu talpă magnetică listează adâncimi maxime de 3/4″, 1″, 2″ și 3″, în funcție de model. Steelmax dă pentru modelul D1 AUTO o adâncime maximă de găurire de 51 mm (2″). Dacă mașina ta e o variantă cu cursă de 25 mm, un set de carote de 50 mm nu-ți aduce nimic în plus — carota nu poate coborî atât.
Deci prima informație nu se caută pe pagina carotei, ci în manualul mașinii: care e adâncimea maximă de găurire.
Merită știut și un detaliu care sună ca o veste bună, dar nu e un argument de cumpărare: adâncimea fizică a sculei e mai mare decât cea nominală. Hougen o spune explicit — „a 1″ cutter is really 1-1/4″” — dar precizează și de ce: ca scula să străpungă complet gaura și să rămână material pentru reascuțiri. Adâncimea utilă rămâne cea declarată. O carotă de 1″ nu taie 31 mm de tablă.
Iar dacă materialul e mai gros decât adâncimea carotei, ce e documentat de producători e o singură soluție: carotă cu adâncime mai mare, plus pilotul corespunzător. Hougen vinde carote de 3″, 4″ și 6″ tocmai pentru asta, cu știfturi dedicate. Varianta „găurești pe jumătate dintr-o parte și pe jumătate din cealaltă” circulă pe forumuri, dar n-am găsit-o recomandată de niciun producător — nici susținută, nici interzisă explicit. Dacă o încerci, o faci pe răspunderea ta.
Verificarea 2: „13 piese” nu înseamnă 13 carote
Asta e greșeala pe care o eviți cel mai ușor, pentru că o poți verifica în treizeci de secunde.
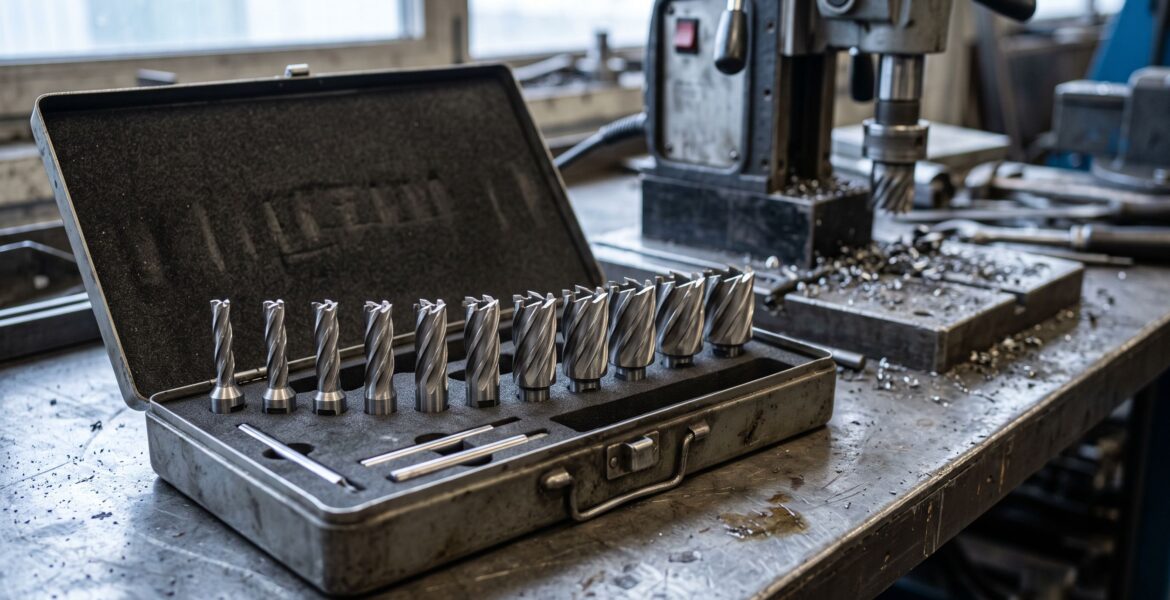
La setul de 13 piese cu coadă Weldon, în varianta de 50,8 mm adâncime, fișa VEVOR enumeră conținutul fără să lase loc de interpretare: „This HSS standard kit includes 11pcs Weldon shank cutters (7/16″, 1/2″, 9/16″, 11/16″, 5/8″, 3/4″, 13/16″, 7/8″, 15/16″, 1″, 1-1/16″), a hex wrench, a 4.74mm x 102mm pilot pin, and a 6.34mm x 103mm pilot pin.”
Adică 11 carote și 2 știfturi de centrare. Regula se repetă în titlurile de listing ale celorlalte seturi, unde VEVOR scrie de fiecare dată câte carote sunt efectiv:
| Denumire pe listing | Carote reale | Restul |
|---|---|---|
| 16 pcs | 14 | 2 piloți |
| 13 pcs | 11 | 2 piloți |
| 8 pcs | 6 | 2 piloți |
| 5 pcs | 3 | 2 piloți și 3 cutii de plastic |
| 4 pcs | 2 | 2 piloți |
Nu e o capcană de marketing — piloții chiar sunt piese necesare, iar VEVOR le enumeră corect în descriere. Dar dacă te uiți doar la cifra din titlu și compari două seturi, compari altceva decât crezi. Scade 2 din orice număr din denumire și abia apoi calculează prețul pe carotă.
Verificarea 3: diametrele sunt în țoli, iar găurile tale sunt în milimetri
Aici e partea care schimbă decizia, și e confirmată de VEVOR însuși. La întrebarea unui cumpărător de pe pagina produsului — „Do you have these in mm sizes?” — răspunsul oficial, semnat „By vevor” și datat 7 noiembrie 2024, este: „This product is currently not available in millimeter sizes, only in imperial sizes.”
Cele 11 diametre ale setului, convertite exact:
| Țoli | mm | Țoli | mm |
|---|---|---|---|
| 7/16″ | 11,11 | 13/16″ | 20,64 |
| 1/2″ | 12,70 | 7/8″ | 22,23 |
| 9/16″ | 14,29 | 15/16″ | 23,81 |
| 5/8″ | 15,88 | 1″ | 25,40 |
| 11/16″ | 17,46 | 1-1/16″ | 26,99 |
| 3/4″ | 19,05 |
Acum pune-le lângă găurile din construcții metalice. Regula uzuală pentru șuruburi nepretensionate este diametrul șurubului plus 2 mm — Steel Construction Institute o formulează ca „2 mm clearance holes”, iar EN 1993-1-8, tabelul 3.3, dă pentru M20 o gaură de 22 mm. Diametrele găurilor normale sunt definite în EN 1090-2, clauza 6.6.1.
| Șurub | Gaura uzuală (d + 2 mm) | Cea mai apropiată carotă din set | Diferență |
|---|---|---|---|
| M12 | 14,0 mm | 9/16″ = 14,29 mm | +0,29 mm |
| M16 | 18,0 mm | 11/16″ = 17,46 sau 3/4″ = 19,05 | −0,54 / +1,05 mm |
| M20 | 22,0 mm | 7/8″ = 22,23 mm | +0,23 mm |
| M22 | 24,0 mm | 15/16″ = 23,81 mm | −0,19 mm |
| M24 | 26,0 mm | 1-1/16″ = 26,99 mm | +0,99 mm |
Două lucruri de reținut din tabel. Pentru M16 și M24 nu există diametru potrivit: la M16 alegi între o gaură prea mică cu 0,54 mm și una prea mare cu 1,05 mm, iar la M24 singura variantă e cu aproape un milimetru peste. Și, mai neplăcut, 15/16″ e mai mic decât gaura de 24 mm pentru M22: gaura iese sub cota necesară.
Asta nu face setul inutil. Dar înseamnă că, dacă lucrezi pe documentație sub EN 1090, diametrul găurii nu e alegerea ta — e specificat. Pentru lucrările alea îți trebuie carote în milimetri, care există la producătorii premium: Hougen, de exemplu, livrează seria echivalentă în mărimi metrice, de la 12 la 60 mm, din milimetru în milimetru.
Unde un set în țoli se descurcă foarte bine
Pentru găuri de trecere de uz general — montaje de atelier, suportți, confecții metalice care nu intră sub un standard de execuție — referința e ISO 273, care, în propriile cuvinte, „specifies clearance hole diameters for general purpose applications” și definește trei serii de toleranță: fine, medium și coarse.
Și acolo setul în țoli nimerește bine. Două potriviri concrete, pe seria fine:
- gaura de 19 mm pentru M18 ↔ carota de 3/4″ = 19,05 mm — o diferență de 0,05 mm;
- gaura de 17 mm pentru M16 ↔ carota de 11/16″ = 17,46 mm, cu 0,46 mm peste.
Pe scurt: pentru lucru general, setul acoperă gama uzuală. Pentru lucrări cu diametru impus prin proiect, nu. E o distincție care ține de ce faci tu cu mașina, nu de calitatea sculei.
Cât costă, de fapt, adâncimea dublă
Aici comparația e curată, pentru că VEVOR vinde același set în ambele adâncimi, cu exact aceeași gamă de diametre. Prețurile de mai jos sunt cele afișate pe 20 septembrie 2026, în coloana pentru cont non-PRO, cu TVA inclus:
| Set 13 piese, coadă Weldon, 11,1–26,9 mm | Preț |
|---|---|
| adâncime 25,4 mm | 681 lei |
| adâncime 50,8 mm | 722 lei |
41 de lei diferență — sub 7% din preț — pentru dublul adâncimii de tăiere. Dacă mașina ta suportă cursa (vezi verificarea 1), diferența e mică față de ce câștigi. Atenție însă: varianta de 50,8 mm era la data verificării un preț promoțional, marcat „Deals” pe listing. Dacă promoția s-a încheiat între timp, recalculează diferența.
Toată gama din categorie, la aceeași dată, ca să ai reperele:
| Set (carote reale) | Coadă | Adâncime | Diametre | Preț |
|---|---|---|---|---|
| 5 piese (3) | Weldon | 25,4 mm | 12,7 mm | 189 lei |
| 4 piese (2) | Weldon | 25,4 mm | 25,4 mm | 199 lei |
| 5 piese (3) | Weldon | 25,4 mm | 15,87 mm | 209 lei |
| 5 piese (3) | Weldon | 25,4 mm | 12,7 / 15,87 / 25,4 mm | 219 lei |
| 6 piese | Weldon | 50,8 mm | 6,35–14,28 mm | 366 lei |
| 6 piese | Weldon | 25 mm | 12,7–26,9 mm | 386 lei |
| 13 piese (11) | Weldon | 25,4 mm | 11,1–26,9 mm | 681 lei |
| 13 piese (11) | Weldon | 50,8 mm | 11,1–26,9 mm | 722 lei (Deals) |
| 6 piese | Universal | 50,8 mm | 25–51 mm | 768 lei (Deals) |
| 13 piese (11) | Universal | 50,8 mm | 11,11–26,98 mm | 829 lei |
| 16 piese (14) | Weldon | 25,4 mm | 11,11–34,92 mm | 910 lei |
| 6 piese | Weldon | 50,8 mm | 25,4–50,8 mm | 930 lei |
| 8 piese (6) | Weldon | 50,8 mm | 22,22–50,8 mm | 951 lei* |
* Setul de 8 piese era marcat Almost sold out la data verificării, iar cele două prețuri marcate „Deals” sunt promoționale. Prețurile VEVOR se schimbă des, așa că verifică valoarea la zi înainte să comanzi.
Verificarea 4: turația mașinii îți limitează diametrul util
O carotă mai mare are nevoie de o turație mai mică. Tabelul de turații publicat de ICS Cutting Tools, pentru carote HSS în oțel moale (80 SFPM), arată clar panta:
| Diametru carotă | 7/16″ | 1/2″ | 5/8″ | 3/4″ | 7/8″ | 1″ | 1-1/4″ |
|---|---|---|---|---|---|---|---|
| Turație (rpm) | 700 | 611 | 489 | 408 | 350 | 306 | 244 |
Iar în inox, la aceleași diametre, valorile recomandate scad până la 115 rpm la 1″. Nota din același document: „Always commence operations at the lower end of RPM.”
Pune asta lângă mașini reale. Steelmax D1 AUTO are o singură treaptă, 350 rpm sub sarcină și 580 rpm în gol. Hougen HMD904 e dat la 450 rpm. Mașinile cu două trepte, de tip FEIN KBM 50/65 U, acoperă 130–260 și 260–520 rpm.
Comparația se face singură: o mașină cu turație fixă de 450–580 rpm nu poate coborî la valorile recomandate pentru carote de 1″ și mai mari, cu atât mai puțin în inox. VEVOR nu ocolește subiectul în descrierea propriului produs: „Selecting the appropriate speed can extend the annular cutter’s lifespan. Excessive speed can cause heat damage and wear on the tool’s surface, reducing longevity.”
Concluzia practică: dacă mașina are o singură turație, diametrele mari sunt scule pe care mașina nu le poate roti în parametrii recomandați. Verifică turațiile disponibile înainte de a plăti pentru carote de 1″ și peste.
Notă de context, ca să nu rămâi cu impresia greșită: turația nu e singura cauză a unei carote care se tocește repede. Hougen pune pe primul loc exact opusul intuiției — „The #1 cause of cutters quickly dulling is too little feed pressure” — adică un avans prea mic, nu prea mare. Revenim pe larg la asta în ultimul articol din serie.
Trei situații și ce set se potrivește
Faci mereu aceleași două-trei găuri. Seturile de 5 piese la 189, 209 și 219 lei îți dau câte 3 carote fiecare, pe unul sau trei diametre fixe (12,7 mm, 15,87 mm, respectiv 12,7 / 15,87 / 25,4 mm), iar cel de 4 piese la 199 lei îți dă două carote de 25,4 mm. Sunt cele mai ieftine din tabelul de mai sus și au sens exact în situația asta: știi ce diametru îți trebuie și nu plătești pentru restul. Ține cont că 25,4 mm înseamnă 1″ — diametrul de la care verificarea 4 devine relevantă.
Confecții metalice fără diametru impus prin proiect, mașină cu cursă de 50 mm. Aici setul de 13 piese cu adâncime de 50,8 mm îți dă 11 diametre între 11,1 și 26,9 mm, la 722 lei: ai carota potrivită la îndemână fără să comanzi de fiecare dată. Două condiții. Dacă lucrezi pe documentație sub EN 1090, recitește verificarea 3 — acolo îți trebuie diametre metrice, nu în țoli. Iar dacă mașina are o singură turație, carotele de 1″ și 1-1/16″ din set intră sub rezerva de la verificarea 4.
Găuri mari, peste 27 mm. Seturile de 13 piese se opresc la 26,9 mm. Peste atât ai setul de 16 piese, care urcă până la 34,92 mm (910 lei), și seturile de 6 și 8 piese care ajung la 50,8–51 mm (768–951 lei). Două atenționări: unul dintre ele are coadă „Universal”, nu Weldon — vezi secțiunea următoare — și toate cer verificarea de la punctul 4, pentru că sunt exact diametrele la care turația recomandată coboară cel mai mult.
Variantele de adâncime și de mărime a setului stau pe aceeași pagină de produs, cu selector — se compară configurațiile fără să deschizi zece file.
Verificarea zero: coada
I-am zis „zero” pentru că se face înaintea tuturor celorlalte și pentru că, dacă pică, restul nu mai contează: carota trebuie să intre în portscula mașinii tale.
Standardul de fapt pentru mașinile cu talpă magnetică este coada Weldon de 3/4″ (19,05 mm), cu două suprafețe plate, fixată cu două șuruburi. Manualul Steelmax descrie exact operația: carota se așază în arbore „in such a way to align the flats with the set screws”, apoi se strâng ambele șuruburi cu cheia imbus de 4 mm.
Problema e că mai există cel puțin două sisteme — cozi „universal” și cozi FEIN — iar manualul VEVOR însuși le descrie pe toate trei ca moduri diferite de prindere. Terminologia nu e unitară între producători, adaptoarele există, dar costă timp și bani. Acesta e subiectul articolului următor din serie; până atunci, uită-te în manualul mașinii ce tip de portsculă are și cumpără carote cu coada corespunzătoare.
Siguranță — partea care nu se negociază
Mașina de găurit cu talpă magnetică e echipament de 230 V care ridică riscuri reale, indiferent ce carotă folosești:
- Chinga sau lanțul de siguranță sunt obligatorii, mai ales în poziții orizontale sau deasupra capului. Hougen răspunde fără nuanțe la întrebarea asta: mașina „should always be used with a safety strap or chain”.
- Grosimea materialului limitează aderența magnetului. Hougen dă o grosime minimă de 3/8″ (aproximativ 9,5 mm); Steelmax indică pentru D1 AUTO o grosime minimă de 6 mm și precizează că sub 5 mm sistemul împiedică pornirea motorului, iar forța de aderență scade la circa 25% din cea obținută pe o placă plană de 22 mm.
- Vopseaua, rugina, așchiile sau grăsimea dintre talpă și piesă reduc aderența — suprafața se curăță înainte, nu după.
- Miezul de material e expulzat cu forță la finalul găurii. Formularea din manualul Steelmax: „the slug core is expelled from the tool with a significant force.” Nu sta în axul carotei și nu-l prinde cu mâna.
- Lichidul de răcire nu se înlocuiește cu apă curată. Steelmax e explicit: „Do not use pure water as the cutting fluid.” Emulsiile de apă cu ulei de găurire sunt în regulă.
- Mănuși și ochelari. Așchiile de la o carotă anulară ies lungi și tăioase.
- Nu găuri cu mașina magnetică pe piesa pe care se sudează în același timp — Hougen avertizează că se pot arde magnetul și placa electronică.
Ce nu-ți spunem
Câteva lucruri pe care nu le-am putut verifica și pe care preferăm să le spunem decât să le ocolim.
Nu putem compara durabilitatea reală cu a mărcilor premium. VEVOR declară pentru aceste seturi oțel rapid M2AL și duritate HRC 62,5–67,5. „M2AL” este o formulare comercială de M2 cu adaos de aluminiu — Steelmax o descrie ca având o propagare mai bună a căldurii și un caracter mai puțin fragil decât alte formulări de M2 — dar nu am găsit o compoziție chimică normată prin standard pentru denumirea asta. Nu avem cifre de durată de viață comparate în aceleași condiții.
Nu cităm nota medie de pe listing. Aceeași valoare, „(230)”, apare la toate cele treisprezece seturi de carote din categorie, exact cum „(129)” apare la toate carotele diamantate. Sunt agregate pe familie de produse, nu pe model — deci nu spun nimic despre setul pe care îl cumperi tu.
Nu am găsit toleranța reală a găurii. Niciunul dintre producătorii pe care i-am consultat — Hougen, FEIN, Steelmax — nu publică abaterea efectivă a diametrului obținut față de diametrul nominal al sculei. Dacă lucrezi cu toleranțe impuse, asta se verifică pe piesă, nu pe fișa tehnică.
Nu am putut citi tabelul de turații din manualul VEVOR — e o imagine găzduită pe un server la care nu am avut acces. Valorile de turație din acest articol vin de la ICS Cutting Tools și FEIN, nu de la VEVOR.
Ce reții
Ordinea verificărilor, încă o dată, pentru că ea face diferența:
- Cursa mașinii → alegi între 25 și 50 mm adâncime. Dacă mașina permite 50, cei 41 de lei în plus sunt o diferență mică față de dublarea adâncimii.
- Scade 2 din numărul din denumire → ăla e numărul real de carote.
- Diametrele sunt în țoli → pentru lucru general e în regulă; pentru găuri cu diametru impus prin proiect, îți trebuie carote metrice.
- Turația mașinii → dacă are o singură treaptă, nu plăti pentru diametre mari.
Plus verificarea zero, coada: Weldon de 3/4″ sau altceva.
Dacă le-ai bifat pe toate, setul de 13 piese cu adâncime de 50,8 mm îți dă cele 11 diametre din tabel, la 722 lei. Dacă ai picat la vreuna, întoarce-te la punctul respectiv înainte să dai comanda — e mult mai ieftin decât un set care stă în dulap.