
Transparență: Acest articol conține linkuri afiliate către VEVOR. Dacă achiziționezi prin ele, primim un mic comision, fără niciun cost suplimentar pentru tine. Recomandările și atenționările noastre rămân independente. Detalii despre politica noastră de afiliere.
O carotă anulară nouă nu se strică fără motiv. Multe dintre greșelile documentate de producători vin din obiceiuri care par prudente: apăsăm ușor, ciocănim, găurim fără destulă răcire. Hougen spune explicit contrariul la fiecare dintre ele.
Ăsta e ultimul articol din serie. Am ales setul potrivit, am verificat coada și am înțeles pilotul. Rămâne partea în care se strică lucrurile. Bazele le găsești în ce sunt carotele anulare și cum funcționează.
Pe scurt
- Cea mai frecventă cauză de carote rupte sau tocite prematur este avansul prea mic, nu cel prea mare — Hougen o spune explicit, iar „menajarea” sculei îi scurtează viața.
- Nu se ciocănește (peck drilling): retragerea repetată a carotei din gaură poate distruge scula rapid.
- Așchiile albastre sunt un semnal de alarmă: fie lichidul nu ajunge la dinți, fie apeși prea tare.
- Mașina și piesa trebuie ținute rigid; peretele subțire al carotei se poate rupe ușor dacă mașina sau piesa nu sunt ținute rigid.
- Siguranța nu e opțională: chingă la mașină, material suficient de gros pentru magnet, distanță față de miezul expulzat.
Greșeala 1: avansul prea mic (cea mai frecventă)
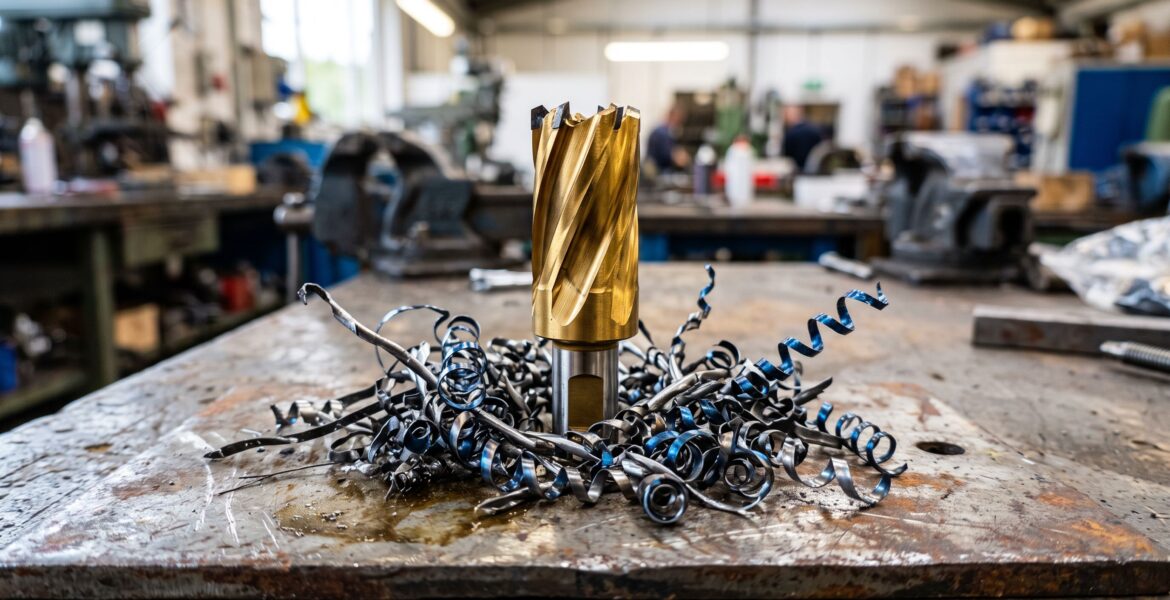
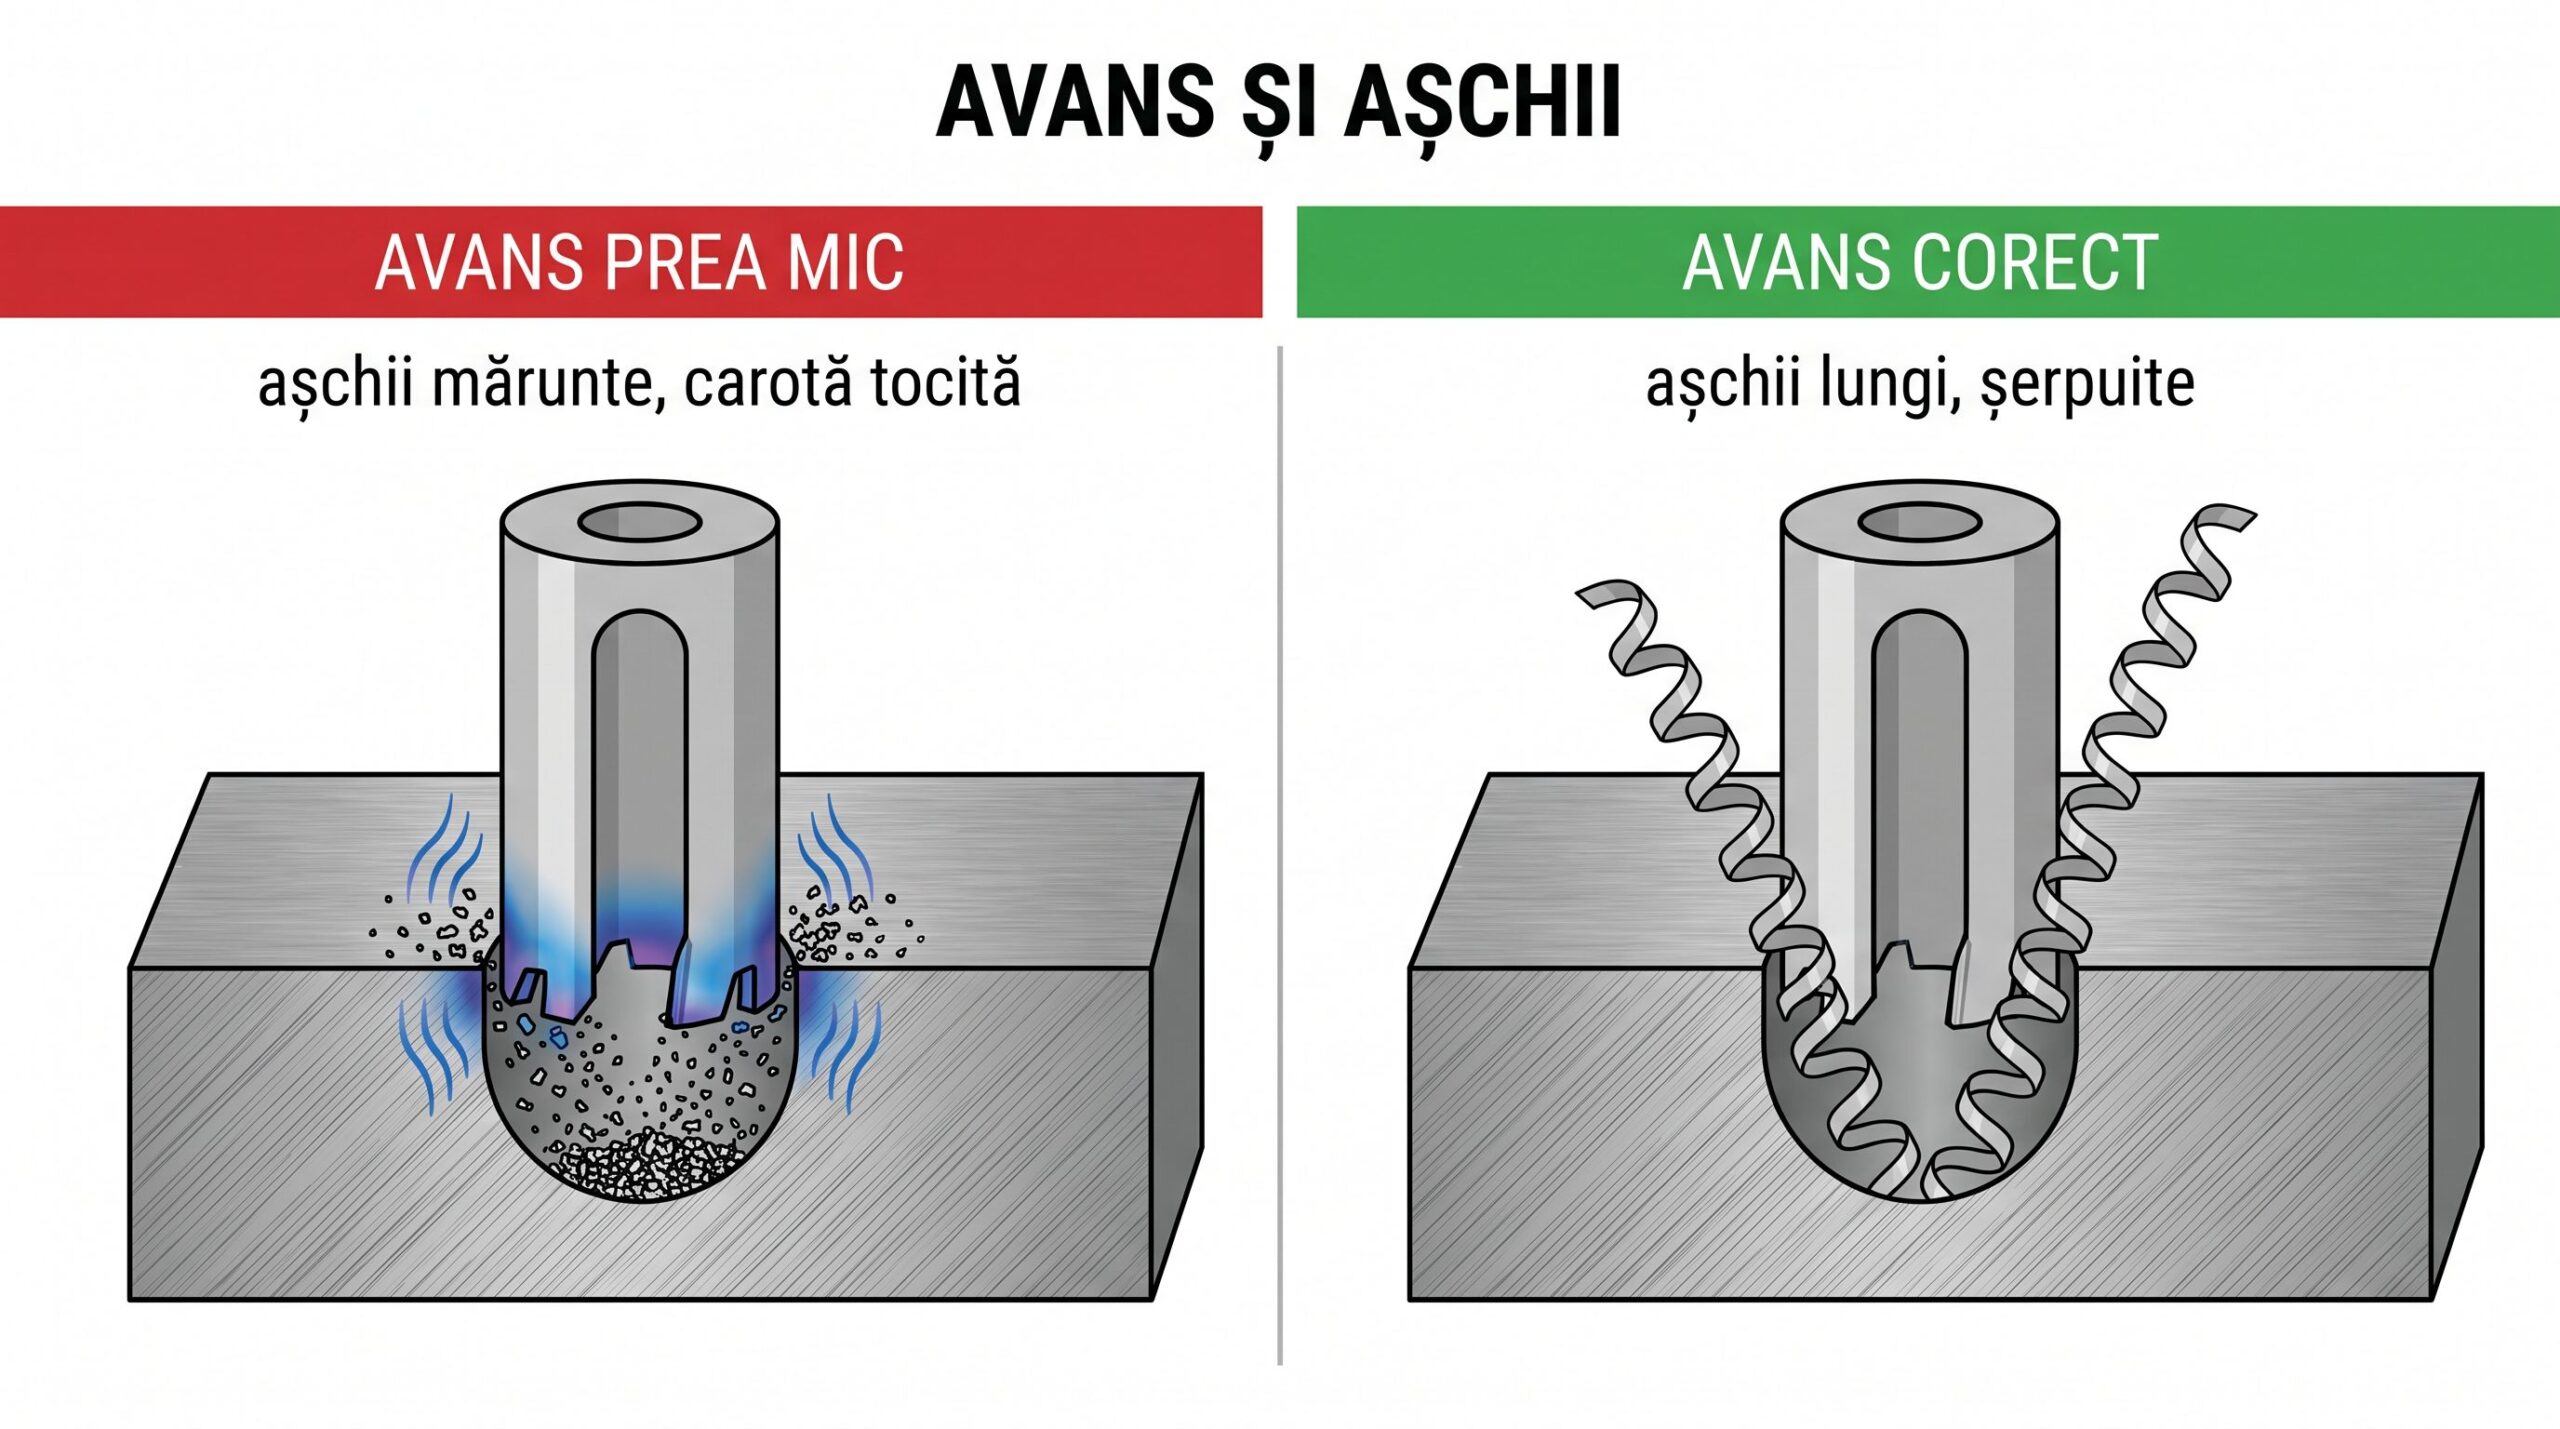
Instinctul unui începător e să apese blând, ca să nu „forțeze” scula. Hougen, producător de mașini și carote anulare, descrie exact opusul: cauza principală a carotelor rupte sau tocite prea repede este un avans prea lent, iar „menajarea” sculei îi scade durata de viață. Semnul unui avans corect: auzi motorul lucrând și scoți așchii lungi, șerpuite, uneori strânse ca un cuib de pasăre în jurul carotei.
Ce spun cifrele. Tabelele ICS Cutting Tools și FEIN/Slugger dau același interval de avans pe diametru:
| Diametrul carotei | Avans (mm/rotație) |
|---|---|
| 7/16″–9/16″ (11,1–14,3 mm) | 0,05–0,15 |
| 5/8″–3/4″ (15,9–19,1 mm) | 0,08–0,18 |
| 13/16″–1-1/16″ (20,6–27 mm) | 0,10–0,20 |
| 1-1/8″–1-7/16″ | 0,15–0,25 |
| 1-1/2″–2″ | 0,20–0,30 |
Manualul VEVOR pentru carotele Weldon recomandă 0,08–0,12 mm/rotație, adică 0,6–1,0 mm pe secundă. Tot manualul spune să începi lent, să treci la avansul normal după 1–2 mm de găurire și să reduci avansul cu o treime la începutul și la sfârșitul găurii.
Greșeala 2: ciocănitul
La burghiul spiral, scoți scula periodic ca să evacuezi așchiile. La carota anulară, Hougen avertizează explicit: nu ciocăni, pentru că retragerea și reintroducerea repetată poate distruge rapid scula. Alegi un avans susținut, fără retrageri, și duci gaura până la capăt.
Greșeala 3: ignori așchiile albastre
Culoarea așchiilor e un diagnostic gratuit. Hougen le trece la categoria „problemă mare”: ceva blochează răcirea sau apeși prea tare. Manualul VEVOR dă și un prag: când așchia devine albastru-negricioasă și uzura tăișului atinge 0,5 mm, scula trebuie ascuțită. HSS se reascute; nu o mai forța pe o carotă care a ajuns aici.
Greșeala 4: turația de la o singură treaptă, indiferent de diametru
Turația se calculează din viteza de așchiere: RPM = (viteza în ft/min × 12) / (diametrul în țoli × 3,1416). Pentru oțel moale de tip A-36, cu carotă HSS, tabelul ICS pornește de la 80 SFPM, ceea ce înseamnă aproximativ 306 rpm la o carotă de 1″ și 153 rpm la una de 2″. Pentru inox, cu 30 SFPM, ajungi la 115 rpm la 1″.
Unele mașini magnetice au o singură treaptă de turație. Steelmax D1 AUTO, de pildă, indică 350 rpm sub sarcină. Asta e bine pentru carotele mici în oțel moale, dar peste aproximativ 1″ în oțel moale, sau la inox, turația fixă depășește tabelul. Tabelul ICS spune și să începi de la capătul de jos al intervalului. Manualul VEVOR conține un tabel de turații, dar este o imagine pe care nu am putut-o citi, așa că nu îi cităm valorile.
Greșeala 5: mașina sau piesa se mișcă
Peretele carotei este subțire. Hougen avertizează că se rupe ușor dacă mașina sau materialul nu sunt ținute rigid. Verifică tot lanțul: talpa curată și așezată plat, piesa strânsă acolo unde e cazul, fără joc.
Greșeala 6: găuri prin pachete de table cu o carotă obișnuită
Când găurești două sau mai multe table suprapuse, Hougen cere carote cu geometrie special concepută pentru așa ceva („stack-cut”). Nu am verificat dacă seturile VEVOR au această geometrie, deci nu presupune că o au.
Greșeala 7: cedezi pe inox
Inoxul se întărește la cald. Hougen avertizează că, dacă slăbești presiunea și lași căldura să se acumuleze, materialul poate deveni aproape imposibil de continuat. Regula lui: avans constant și ferm, mult lichid de răcire și nu ridica presiunea. Combinat cu turația de mai sus, inoxul cere turație mică, mult lichid și mână hotărâtă.
Greșeala 8: găuri fără răcire sau cu răcire proastă
Hougen spune că lichidul nu e obligatoriu, dar prelungește dramatic viața carotei, iar cea mai bună variantă este sistemul de răcire al mașinii, nu stropitul din exterior, pentru că așchiile împing lichidul pe lângă dinți. FEIN este categoric pentru HSS: răcirea e necesară. Manualul VEVOR cere răcire suficientă și lichid de tăiere pentru metale. Steelmax: nu folosi apă curată; o emulsie de apă cu ulei de găurit e în regulă. La poziții orizontale sau deasupra capului, sistemul cu gravitație nu ajunge, deci folosește pastă de răcire. O excepție de la manualul VEVOR: la materiale care dau mult praf fin, precum fonta, aerul comprimat poate ajuta la evacuare în locul lichidului.
Greșeala 9: subestimezi partea de siguranță
Mașina de găurit cu talpă magnetică e echipament de 230 V. Câteva reguli, din surse de producător, care se aplică oricărui set:
- Chinga sau lanțul de siguranță se folosesc mereu, mai ales în poziții orizontale sau deasupra capului (Hougen).
- Miezul e expulzat cu forță semnificativă la finalul găurii (Steelmax): nu sta în axul carotei.
- Grosimea minimă a materialului pentru magnet: 3/8″ (aprox. 9,5 mm) la Hougen, 6 mm la Steelmax. Sub 5 mm, D1 AUTO blochează pornirea, iar aderența e de doar aproximativ 25% din cea pe o placă standard de 22 mm.
- Vopsea, rugină, așchii sau grăsime între talpă și piesă reduc aderența.
- Nu găuri pe piesa pe care se sudează în același timp: magnetul și placa electronică pot face scurtcircuit.
- Mănuși și ochelari; așchiile de oțel sunt lungi și tăioase.
- Nu înlocui lichidul de răcire cu apă curată.
Dacă nu te simți sigur pe partea electrică sau de prindere, fă lucrarea cu cineva care are experiență în construcții metalice.
Ce a spus VEVOR și ce nu putem confirma
Cifrele de avans de mai sus sunt din tabelele ICS/FEIN și din manualul VEVOR, nu din teste proprii. Nu am găurit noi cu seturile VEVOR, deci nu putem spune cât rezistă carotele lor în condiții reale. Nu cităm nota pe recenzii ca fiind despre un anumit model: cifra din listing este agregată pe toată familia de seturi. Nu am putut citi tabelul de turații din manualul VEVOR, pentru că e imagine.
Ce reții
- Apasă hotărât, nu menajat: avansul prea mic e cauza numărul unu a carotelor rupte sau tocite prea repede.
- Nu ciocăni.
- Citește așchiile: lungi și șerpuite e bine, albastre e problemă.
- Potrivește turația cu diametrul și materialul, mai ales la inox și la carote de peste 1″.
- Ține totul rigid, cu chingă, magnet curat și material destul de gros.
Dacă vrei un set complet ca să pui regulile în practică, setul Weldon de 13 piese cu adâncime de 50,8 mm costă 885 lei pe cont non-PRO, TVA inclus (preț de pe listing, verificat pe 28 septembrie 2026; era 722 lei în perioada de ofertă din 20–23 septembrie), iar varianta cu adâncime de 25,4 mm e la 681 lei. Reține: 13 piese înseamnă 11 carote plus 2 piloți. Ambele variante sunt în aceeași familie de seturi din listingul VEVOR, vezi setul aici.
Cu asta, seria despre carote anulare e completă: alegerea setului, coada, pilotul și acest ghid al greșelilor.