
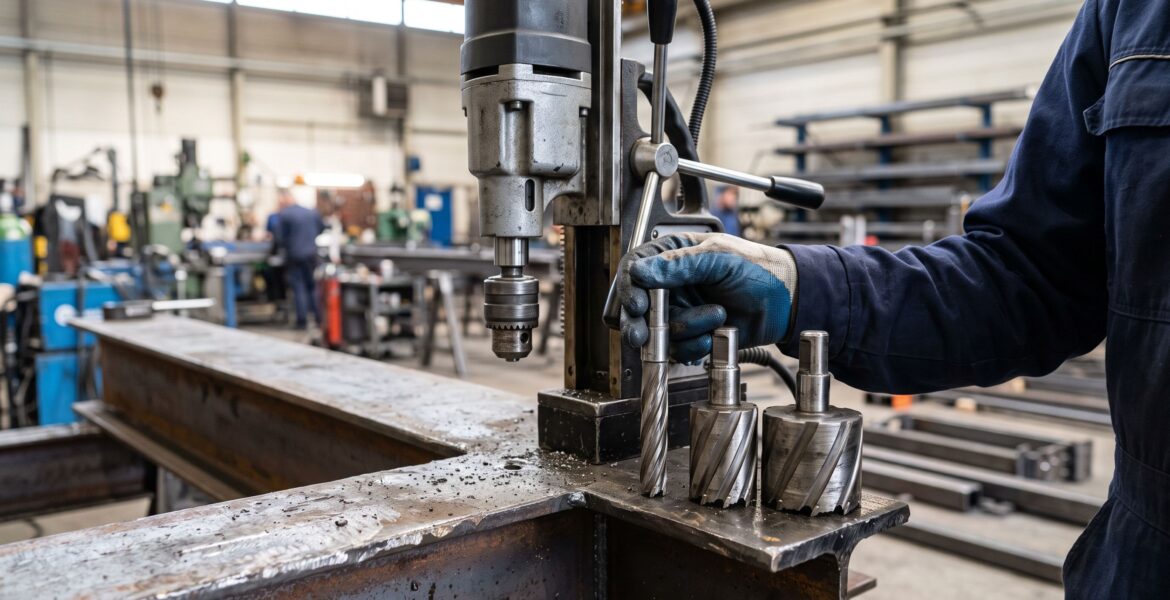
Stai în fața unui sertar plin de carote anulare și nu știi pe care să o pui în mandrină? E una dintre cele mai frecvente întrebări pe care le primim la magazin. Cum alegi carota anulară potrivită nu ține doar de diametrul scris pe cutie — contează și adâncimea de tăiere, tipul de prindere al mașinii tale și materialul pe care îl găurești. Fie că le spui carote anulare, freze inelare sau, în engleză, annular cutters, logica de alegere e aceeași pentru orice mașină de găurit cu talpă magnetică.
Pe scurt
Diametrul carotei se alege după dimensiunea exactă a găurii finite de care ai nevoie, nu după o estimare „cam atât”. Înainte să cumperi, verifici trei lucruri: adâncimea de tăiere (trebuie să depășească grosimea materialului), tipul de prindere al mașinii (de regulă Weldon 3/4″, dar Weldon 1 1/4″ la modelele mari) și materialul carotei, potrivit cu ce găurești.
- Diametrul unei carote anulare e diametrul exterior al tăișului — exact diametrul găurii pe care o obții.
- Adâncimea de tăiere a carotei trebuie să fie mai mare decât grosimea plăcii sau profilului metalic.
- Coada carotei (Weldon) trebuie să corespundă exact mandrinei mașinii tale — nu există „aproape se potrivește”.
- Sub 40 mm, o carotă HSS e suficientă pentru oțel moale; peste 40 mm sau pe inox, alege TCT (carbură).
- Turația scade pe măsură ce diametrul crește — o carotă mare la turație mare se arde repede.
Pasul 1: Stabilește diametrul real al găurii de care ai nevoie
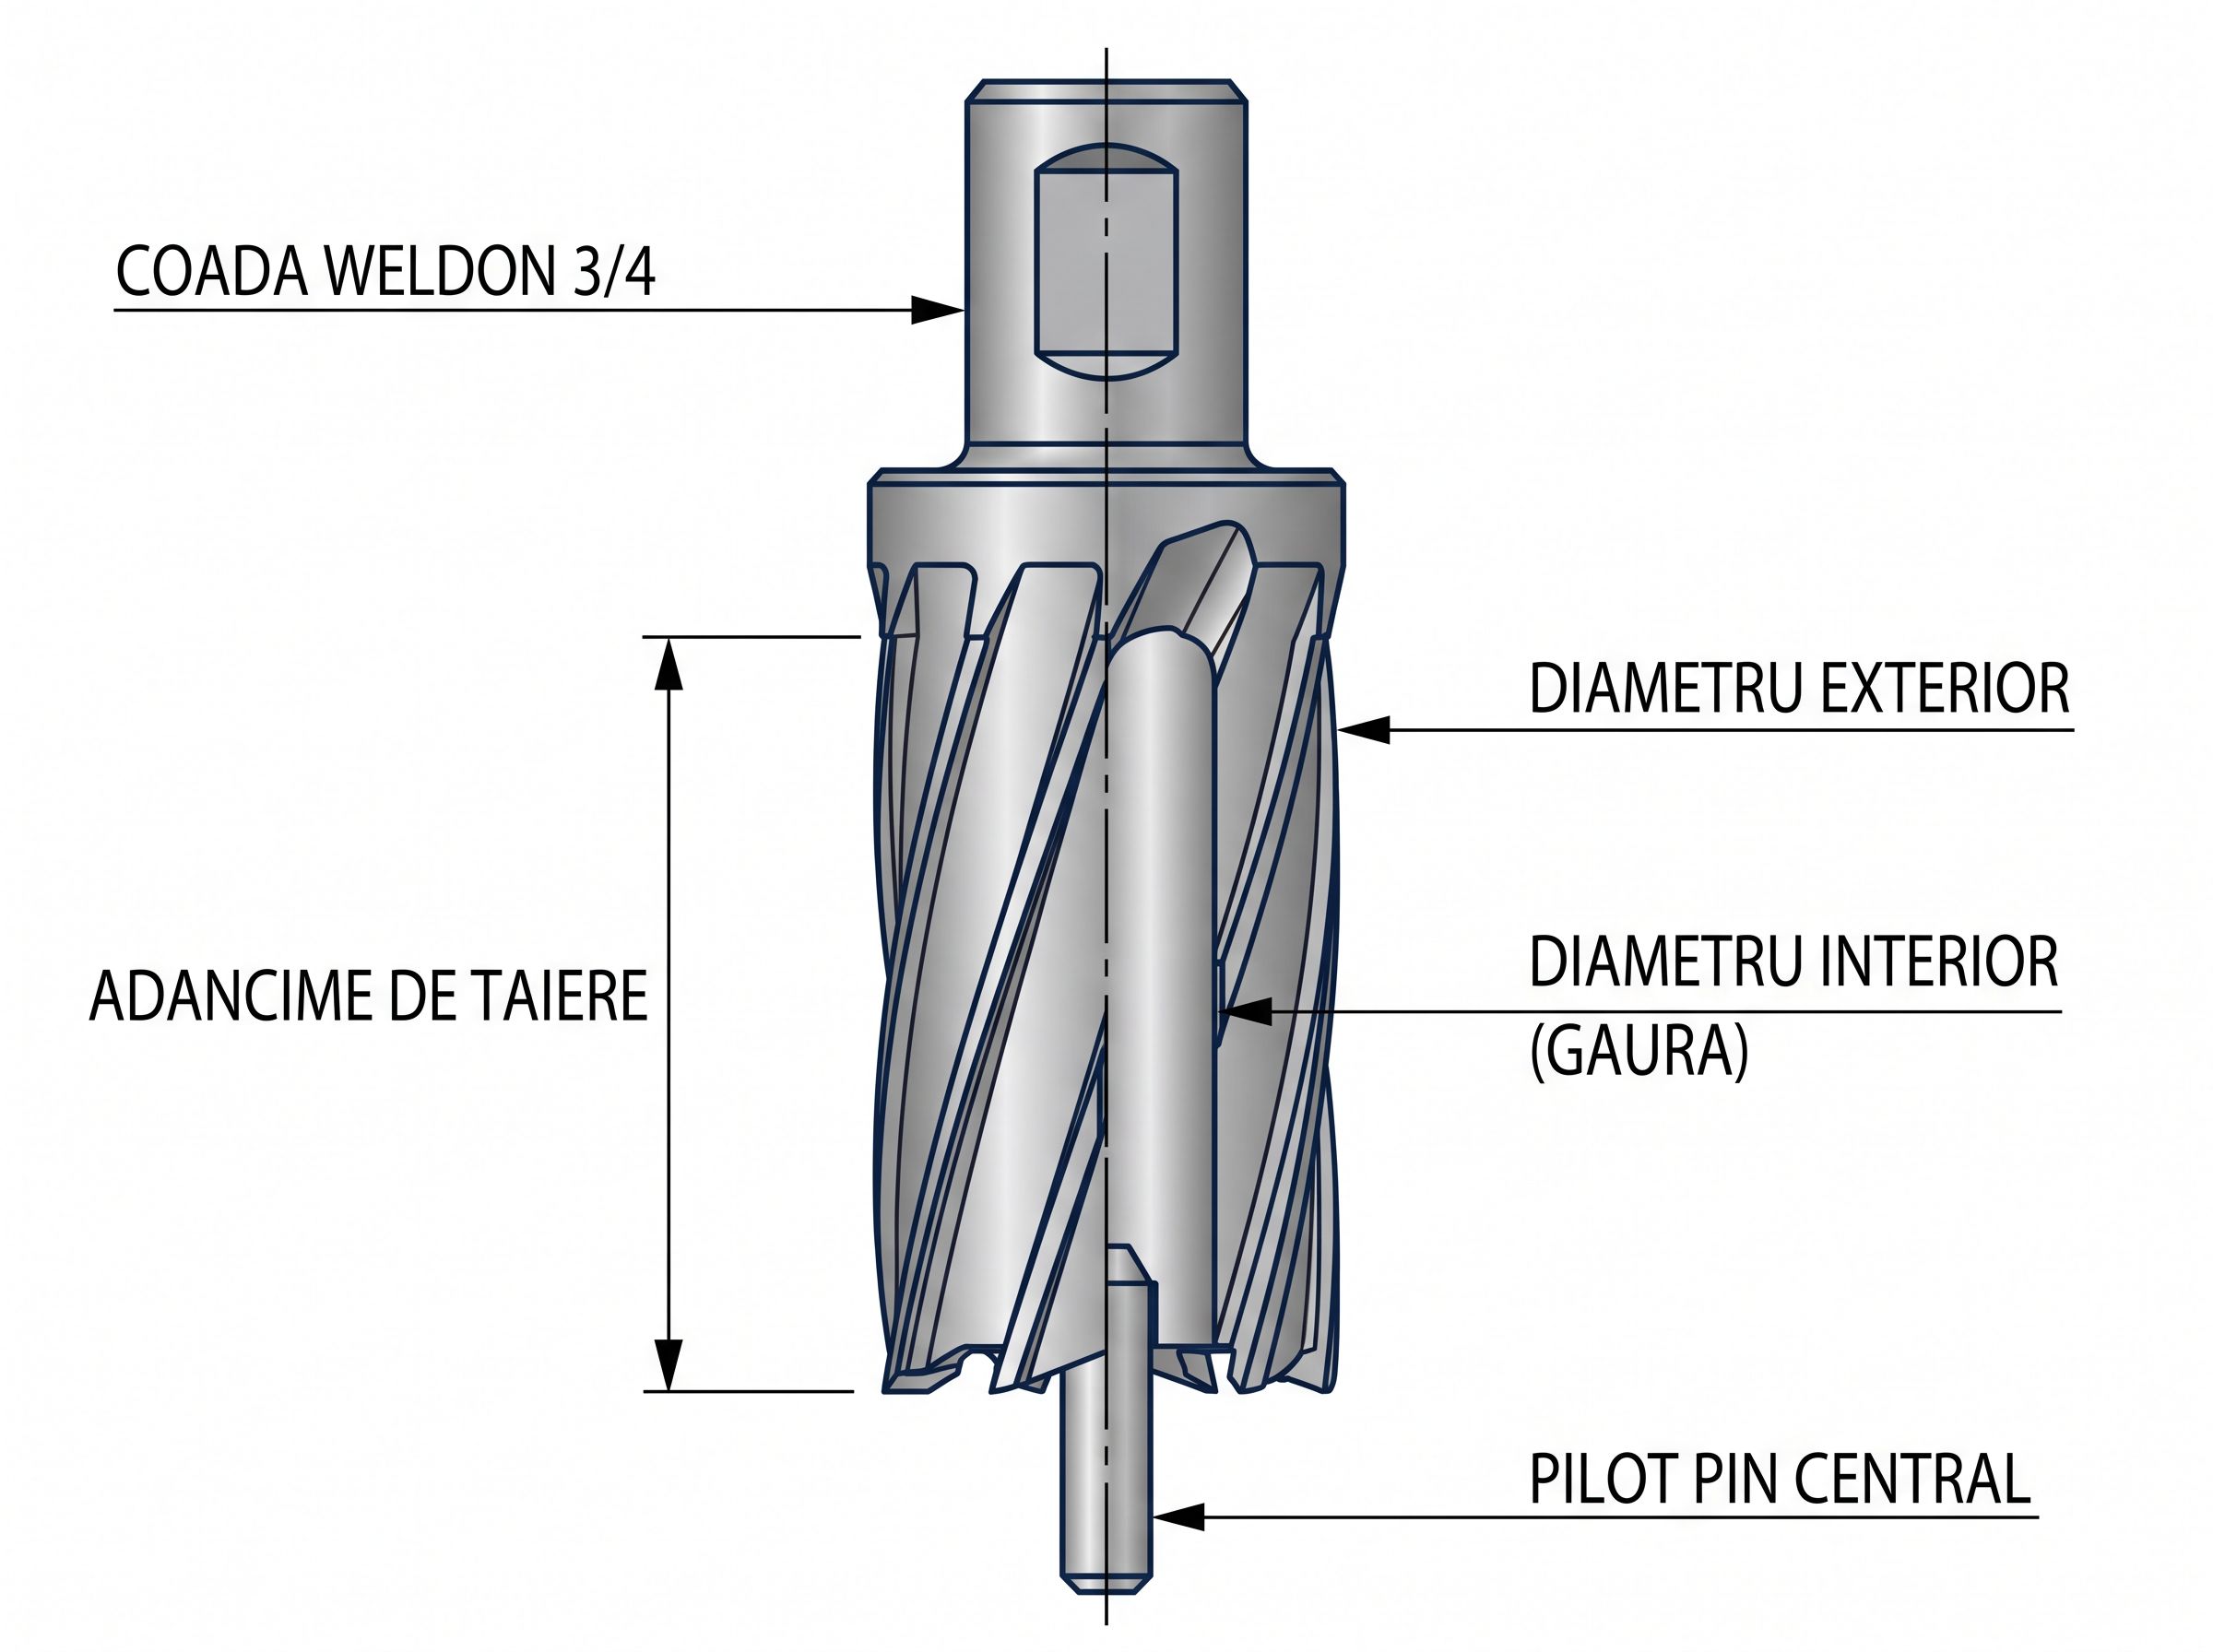
Primul reper nu e cutia de pe raft, e desenul sau șurubul care trece prin gaură. Diametrul unei carote anulare este diametrul exterior al coroanei dințate — adică exact diametrul găurii finite, nu al „dopului” de metal (slug-ul) pe care îl scoate carota din interior. Dacă ai nevoie de o gaură de trecere pentru un bolț M16, cauți o carotă de 17-18 mm, nu una de 16 mm exact; lasă o marjă mică pentru montaj, așa cum ai face și cu un burghiu spiral.
E o confuzie care apare des la începători: cred că diametrul de pe eticheta carotei se referă la gaura rămasă după ce slug-ul a fost scos, când de fapt e invers — carota taie un inel, iar diametrul ei exterior e chiar diametrul final al găurii.
Pasul 2: Verifică grosimea materialului și alege adâncimea de tăiere potrivită
Carotele anulare vin în lungimi de tăiere diferite — de obicei între 25 și 110 mm, în funcție de diametru. Regula e simplă: adâncimea de tăiere a carotei trebuie să fie mai mare decât grosimea piesei pe care o găurești, altfel carota se oprește înainte să străpungă complet materialul și rămâi cu o gaură neterminată sau cu pilot pin-ul blocat în slug.
Pentru table subțiri (sub 10-12 mm) merg bine carotele „scurte”, mai ieftine și mai rigide la tăiere. Pentru grinzi, profile și platbande groase ai nevoie de o carotă „lungă”, chiar dacă diametrul cerut e mic — altfel riști să nu străpungă complet materialul din prima trecere.
Pasul 3: Verifică diametrul maxim admis de mașina ta
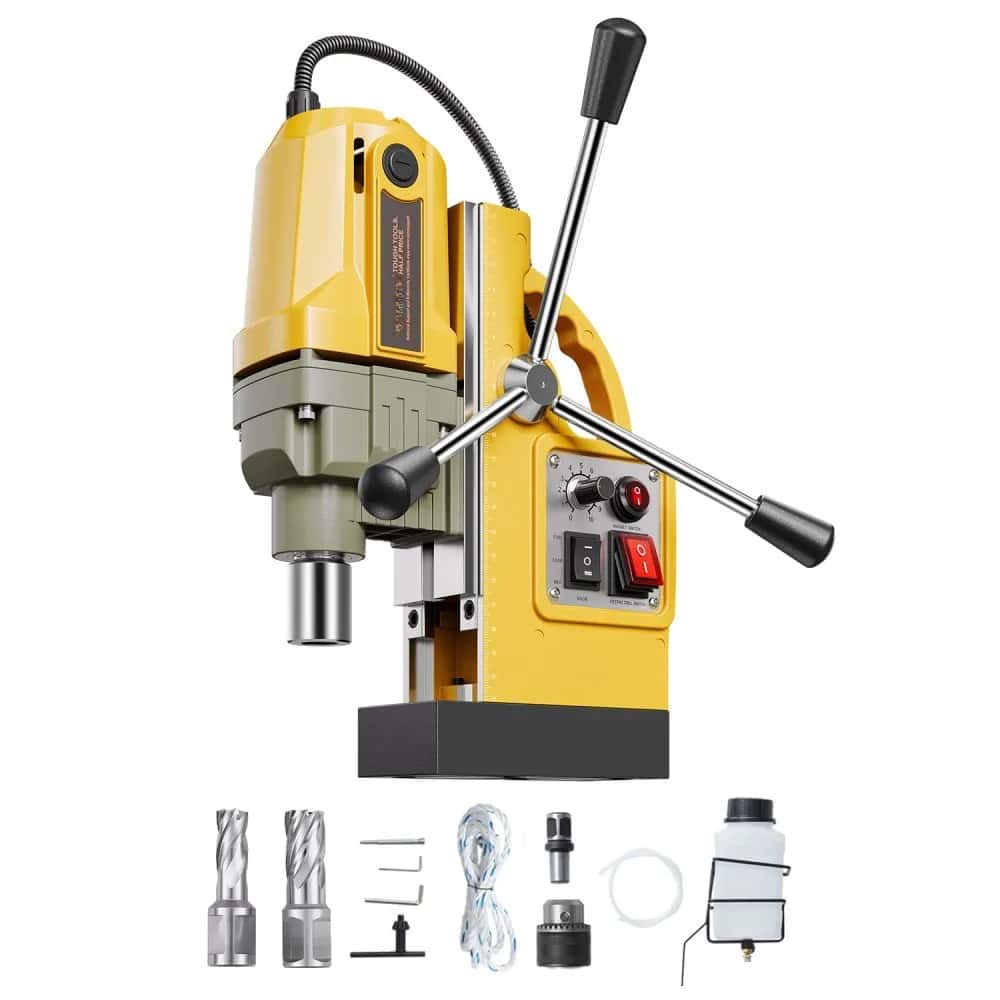
Fiecare mașină de găurit cu talpă magnetică are o capacitate maximă de carotare, dată de puterea motorului și de cursa sistemului de avans. Nu are rost să cumperi o carotă de 75 mm dacă mașina ta e gândită pentru maximum 40 mm — motorul fie se blochează, fie supraîncălzește magnetul încercând să țină pasul.
Tabelul de mai jos arată cum variază capacitatea și puterea motorului pe patru modele reale din gama noastră, de la carotare ocazională până la găuri mari în structuri metalice:
| Model | Diametru maxim carotă | Putere motor | Tip prindere |
|---|---|---|---|
| Evolution S28MAG | 28 mm | 1001–1200 W | Weldon 19 mm (3/4″) |
| VEVOR ZT-40HAR (reversibilă) | 40 mm | 1001–1200 W | Weldon 19 mm (3/4″) |
| Rotabroach ELEMENT50 | 50 mm | 1401–1600 W | Weldon 19 mm (3/4″) |
| Rotabroach ELEMENT75 | 75 mm | peste 1600 W | Weldon 19 mm (3/4″) / Weldon 32 mm (1.1/4″) |
Observi un prag clar: până la 50 mm, aproape toate mașinile folosesc aceeași prindere Weldon 3/4″. De la 75 mm în sus, multe modele trec la o coadă mai groasă, Weldon 1 1/4″, pentru că o carotă mare are nevoie de o prindere mai rigidă ca să nu vibreze în timpul tăierii.
Pasul 4: Alege tipul de prindere corect pentru carotă
Dacă mașina ta acceptă Weldon 3/4″ (cea mai răspândită prindere la mașinile de până la 50-75 mm), cumperi exclusiv carote cu coadă Weldon 3/4″. O carotă cu coadă de alt tip pur și simplu nu intră în mandrină, indiferent cât de potrivit ar fi diametrul ei pentru lucrarea ta. La mașinile industriale de peste 75-80 mm întâlnești frecvent Weldon 1 1/4″, iar unele modele acceptă ambele prin adaptor.
Pasul 5: Potrivește materialul carotei cu ce găurești
Sub 40 mm diametru și pe oțel moale, o carotă HSS (oțel rapid) face treabă bună: e mai ieftină, se poate reascuți și cere mai puțină putere de la motor. Peste 40 mm, sau de câte ori găurești oțel inoxidabil, oțeluri aliate ori materiale dure, trece la o carotă TCT (cu vârfuri din carbură metalică) — rezistă mult mai bine la uzură și la căldură, chiar dacă prețul e mai mare.
Clienții ne întreabă des dacă pot folosi aceeași carotă HSS pentru inox „doar de data asta”. Se poate tehnic, dar carota se tocește vizibil mai repede, iar tăierea devine mai lentă și mai fierbinte — pe un volum mic ocazional nu e o tragedie, însă pe lucru repetat merită diferența de preț a unei TCT.
Pasul 6: Reglează turația în funcție de diametrul ales
Turația (RPM) nu e o cifră fixă — scade pe măsură ce diametrul carotei crește, pentru că viteza de tăiere la periferia dinților trebuie să rămână în aceeași plajă optimă. O carotă mică, de 15-20 mm, poate lucra la turație relativ mare; una de 60-75 mm cere o turație mult mai mică, altfel dinții se supraîncălzesc și carota se arde în câteva găuri. Majoritatea mașinilor cu turație variabilă au un tabel orientativ lipit pe carcasă sau în manual, pe diametru și material — merită verificat înainte de prima gaură, nu ghicit din mers.
Greșeli frecvente la alegerea diametrului
- Confuzia diametru exterior / diametru interior. Cumpărătorul cere „o carotă pentru o gaură de 20 mm” dar alege din greșeală diametrul slug-ului, nu al coroanei de tăiere — rezultă o gaură prea mare sau prea mică față de ce avea nevoie.
- Adâncime de tăiere insuficientă. O carotă scurtă pe un profil gros nu străpunge materialul; carota rămâne „înfiptă” și trebuie scoasă manual, cu risc de blocare a pilot pin-ului.
- Coadă de prindere greșită. Diametrul corect, dar coada nu se potrivește mandrinei — timp pierdut cu o comandă greșită.
- HSS pe inox gros. Carota se tocește vizibil după puține găuri, iar costul real pe gaură ajunge mai mare decât al unei TCT.
- Turație nereglată la diametru mare. O carotă de diametru mare lăsată la turația unei carote mici se supraîncălzește rapid și își pierde tăișul.
Întrebări frecvente
Ce diametru de carotă aleg pentru o gaură de 20 mm?
Alegi o carotă cu diametrul exterior de 20 mm (sau ușor peste, dacă ai nevoie de joc de montaj) — diametrul scris pe carotă este exact diametrul găurii finite, nu al slug-ului ejectat din interior.
Pot folosi aceeași carotă și pe oțel, și pe inox?
O carotă HSS poate tăia și inox ocazional, dar se tocește mult mai repede decât pe oțel moale. Pentru inox folosit regulat, o carotă TCT rezistă mai bine la uzură și la căldura generată de tăiere.
Ce se întâmplă dacă aleg o carotă cu adâncime de tăiere prea mică?
Carota nu reușește să străpungă complet materialul — se oprește la jumătatea grosimii, iar slug-ul rămâne prins în interior. Verifică mereu grosimea materialului față de adâncimea de tăiere înainte de a cumpăra carota.
Lista scurtă pentru următoarea comandă de carote
Dacă reții un singur lucru din tot ghidul, reține ordinea verificărilor: diametrul găurii finite, apoi adâncimea de tăiere față de grosimea materialului, apoi coada de prindere a mașinii tale, apoi materialul carotei potrivit cu ce găurești. În această ordine, greșelile de comandă dispar aproape complet.
Acest ghid este oferit de Baiatul cu Scule, magazin specializat în scule pentru prelucrarea metalului. Pentru modelele disponibile de mașini de găurit cu talpă magnetică, vezi categoria noastră de mașini de găurit cu talpă magnetică.